خفض وزن العبوات: اقتطاع 12–16% من البلاستيك دون خسارة المتانة
الراتنج عادةً أكبر بند في كلفة وحدة العبوة، ومعظم العبوات تحمل غرامات لا تؤدي أي عمل. الشكل الهندسي — لا الجدران الأرقّ — هو ما يُخرج 12–16% من البلاستيك مع بقاء أداء الحمل العلوي واختبار السقوط سليماً.
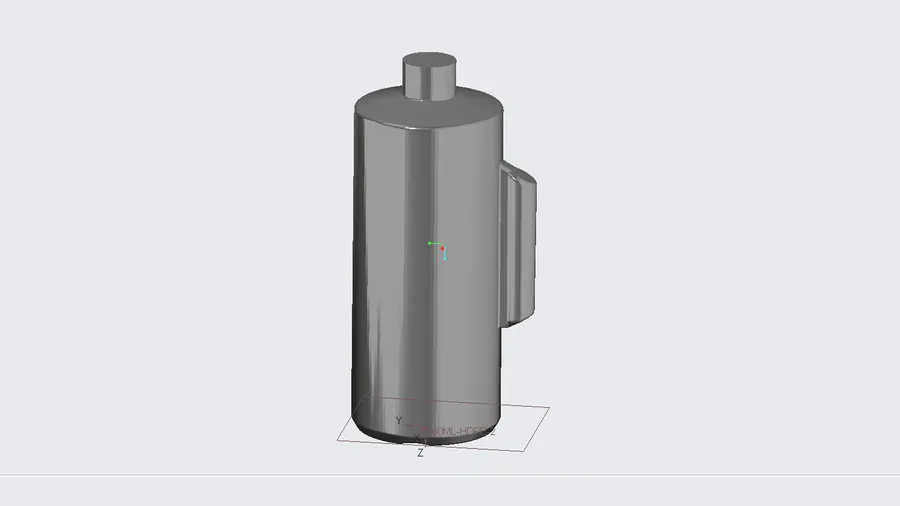
عبوة زيت محرّكات سعة 5 لتر وزنها 250 غراماً، وأخرى وزنها 210 غرامات، قد تتّسعان للّترات الخمسة نفسها، وتركبان منصّة التحميل نفسها، وتجتازان اختبار السقوط نفسه. الفرق بينهما 40 غراماً من البولي إيثيلين — و40 غراماً، مضروبةً في كل وحدة سينتجها الخط يوماً، هي من أكبر المبالغ التي لا تظهر على أي فاتورة في عالم العبوات.
ما الذي يعنيه خفض وزن العبوات فعلاً
خفض وزن العبوات هو إعادة تصميم الشكل الهندسي للعبوة — الأضلاع، وأنصاف أقطار الزوايا، وانتقالات الكتف، وشكل القاعدة، وبنية المقبض — بحيث تستقرّ المادة حيث تسير الأحمال فعلاً، بدل جعل كل جدار أرقّ بالتساوي. وحين يُعاد التصميم على هذا النحو، تتخلّى القناني والجراكن عادةً عن 10–16% من بلاستيكها محتفظةً بأدائها في الحمل العلوي واختبار السقوط. وتُثبت المتقدمة لتقنيات القوالب هذه التصاميم في المحاكاة، ثم تتحقّق من الأوزان النهائية في النماذج الأولية والتجارب الإنتاجية، لأن الغرام الموفَّر على الشاشة لا يُحتسب إلا بعد أن يصمد أمام آلة حقيقية.
الغرامات هي وحدة المال
الراتنج هو في العادة أكبر حصة منفردة في كلفة الوحدة لأي عبوة مقولبة بالنفخ؛ وفي عبوات السلع الاستهلاكية كثيراً ما تتجاوز كلفةُ الراتنج وقتَ الآلة والطاقة وإهلاك القالب مجتمعةً. وهذا ما يجعل الوزن الرقمَ الوحيد الذي يملك كل مدير مصنع أن يتصرّف فيه: غرامات لكل وحدة، مضروبة في وحدات كل سنة. أربعون غراماً تُوفَّر من عبوة سعة 5 لتر المذكورة أعلاه، على خط ينتج مليوني وحدة في السنة، هي ثمانون طناً من HDPE لن تُشترى ولن تُصهَر ولن تُشحَن ولن تُرسَل إلى النفايات — في كل سنة، وطوال عمر التصميم.
ويتضاعف هذا الحساب عبر التشكيلة كلها. فقد طوّرنا مؤخراً عائلة من عبوات زيت المحرّكات لعلامة زيوت تشحيم في المنطقة — أحجام 5 لتر و4 لتر و1 لتر صُمّمت منظومةً واحدة متماسكة — بأهداف تطويرية عند 210 و200 و70 غراماً مقابل أوزان حالية معتادة عند 250 و240 و80. أي بلاستيك أقل بنسبة تقارب 12–16% في كل حجم، ولا غرام منه آتٍ من ترقيق الجدران.
لماذا يفشل الترقيق الساذج للجدران
الطريقة البديهية لملاحقة الغرامات هي تشغيل الشكل نفسه بمادة أقل فيه، وهي تفشل على نحوٍ يمكن التنبؤ به. فالحمل العلوي مسألة انبعاج: مقاومة اللوح للانهيار تنمو مع مكعّب عمقه الفعّال، ولذلك يفقد الجدار المسطّح صلابته أسرع بكثير مما يفقد وزنه. ثم يتراجع أداء السقوط، لأن أرقّ نقاط العبوة المقولبة بالنفخ — الزوايا وخطوط الالتحام والجانب البعيد من التفاصيل العميقة — هي أول ما يقضمه الترقيق المنتظم. ثم تأتي الإخفاقات الأبطأ: ألواح تلتوي حين تبرد الجدران المتفاوتة السماكة تبريداً متفاوتاً، وأوجه مسطّحة كبيرة «تطبّل» — تنخسف وتنبثق تحت ضغطة إبهام أو تحت التخلخل الطفيف الذي يحدثه منتج يبرد.
لم تكن المتانة يوماً في السماكة وحدها؛ بل في موضع السماكة. العبوة تنجو من تكديس ثلاث منصّات بشكلها الهندسي، والشكل الهندسي هو بالضبط ما يتركه الترقيق الساذج على حاله.
عدّة الأدوات الهندسية
هذا هو التحسين الإنشائي بأبسط معانيه: أن يبدأ الشكل بأداء العمل الذي كانت تؤديه المادة.
- الأضلاع: الضلع يعمّق مقطع اللوح دون إضافة مادة، والصلابة تنمو مع مكعّب العمق. وعلى الأوجه المسطّحة الكبيرة — جوانب الجراكن والمناطق الخالية من الملصقات — تحلّ مليمترات من ضلع حسن الموضع محلّ غرامات من الجدار. والضلع المقولب لا يكلّف الآلة شيئاً.
- أنصاف أقطار الزوايا: يتمدّد الباريزون إلى أبعد مدى داخل الزوايا الحادة، فتكون أنصاف الأقطار الضيقة تلقائياً أرقّ النقاط وأضعفها. أما أنصاف الأقطار الواسعة فتحفظ الجدار متساوي السماكة وتوزّع صدمة السقوط بدل أن تركّزها.
- مسارات الأحمال: ينبغي لحمل التكديس أن ينتقل من العنق عبر جدران شبه رأسية ليحطّ على حلقة الارتكاز في القاعدة. وكل انكسار بين الكتف والعقب مفصلٌ يحوّل الانضغاط إلى انحناء، والانحناء هو ما يُسقِط الألواح.
- هندسة القاعدة: القاعدة المقبّبة أو المرفوعة نحو الداخل تقاوم انتفاخ العبوة الممتلئة نحو الخارج، وتحدّد الحلقة التي تقف عليها الرصّة كلها. أما القواعد المسطّحة فتبدو بسيطة وتفشل مبكراً.
- انتقالات الكتف: الأكتاف المتدرّجة تتيح للعملية أن تفرش المادة بانتظام؛ والمفاجئة منها تخلق أحزمة رقيقة حيث يتركّز الحمل العلوي بالضبط.
- بنية المقبض: المقبض جائز، وقوة الجائز تسكن في مقطعه العرضي لا في كتلته — ولهذا يستطيع مقبض حسن المقطع أن يفقد وزناً ويكسب صلابة في آن واحد.
العملية التصنيعية تقرّر أين تستقر الغرامات
لا يمكن تصميم شيء من ذلك على افتراض جدار منتظم خيالي، لأن القولبة بالنفخ لا تنتج جداراً كهذا أبداً. ففي النفخ بالبثق تتوزّع سماكة الجدار: برمجة الباريزون تُقنّن المادة على امتداد ارتفاع العبوة، ونسبة النفخ تقرّر مقدار ترقّق كل منطقة وهي تبلغ التجويف. وفي النفخ بالشدّ تؤدي نسبُ الشدّ في البريفورم الدور نفسه. والنتيجة العملية أن التصميم الخفيف ونافذة عمليته التصنيعية يجب أن يُطوَّرا معاً — فالشكل المرسوم لجدارٍ لا تستطيع العملية إنتاجه تصييرٌ على شاشة، لا عبوة. وهذا أحد الأسباب التي تجعل مكان بيت التصميم وصانع القوالب سقفاً واحداً.
الإثبات قبل الفولاذ
كل ادعاء ورد أعلاه يمكن التحقق منه قبل قطع الفولاذ، وينبغي ذلك. نحن نختبر سماكة الجدار والحمل العلوي والسقوط في المحاكاة حتى يكفّ التصميم عن إنتاج المفاجآت، ثم نطبع نموذجاً أولياً بالطباعة ثلاثية الأبعاد للتحقق مما لا تستطيعه البرمجيات: القبضة، والسكب، وكيف تتكدّس العائلة وتُقرأ معاً على الرف. أما الأوزان النهائية فلا تُؤكَّد إلا في التجارب الإنتاجية، لأن الغرام المتحقّق يعتمد على المادة والآلة والقالب والعملية — ولهذا يتحدث خفضُ الوزن الصادقُ بلغة الأهداف والتحقق، لا الوعود.
حساب الاستدامة بصدق
خفض الوزن تقليل حقيقي للمادة لا يحتاج إلى أي استدراك. فثمانون طناً من الراتنج لم تُشترَ هي ثمانون طناً لم تُنتَج، ولم تعبر الحدود على الشاحنات، ولم تذهب إلى النفايات بعد الاستعمال. التوفير مادي ملموس، ويحطّ على بند الكلفة ومجرى النفايات في آن معاً. وللعلامات التي تعبّئ منتجاتها في الأردن والخليج ومنطقة الشرق الأوسط وشمال أفريقيا الأوسع، يبقى الادعاء الصادق هو الأبسط أيضاً: العبوة تؤدي العمل نفسه بمادة أقل فيها.
خفض وزن العبوات: أسئلة وأجوبة
كم من الوزن يمكن اقتطاعه من قنينة بلاستيكية؟
حين يُعاد تصميم الشكل الهندسي فعلاً بدل الترقيق المنتظم، فإن 10–16% نطاق معتاد في الصناعة للقناني والجراكن، والتصاميم التي لم تُحسَّن يوماً قد تتخلى عن أكثر من ذلك. ويُؤكَّد الرقم النهائي دائماً في النماذج الأولية والتجارب الإنتاجية، لأن الوزن المتحقّق يعتمد على المادة والآلة والقالب والعملية — لا على ملف CAD وحده.
هل القنينة الأخفّ قنينة أضعف؟
ليست كذلك إذا خرجت الغرامات من مواضع لم تكن تؤدي فيها أي عمل. فأداء الحمل العلوي والسقوط يأتيان من الشكل الهندسي — الأضلاع وأنصاف الأقطار ومسارات الأحمال وشكل القاعدة — أكثر بكثير مما يأتيان من السماكة الخام، ولذلك تستطيع عبوة حسنة التصميم وزنها 210 غرامات أن تتفوّق على عبوة وزنها 250 غراماً صُمّمت بتراخٍ. والسبيل إلى معرفة ذلك اختبار الاثنتين، في البرمجيات ثم مادياً.
من أين يأتي توفير الوزن فعلاً؟
من الشكل الهندسي، لا من الجدران. فالأضلاع تعمّق المقاطع دون إضافة مادة، وأنصاف الأقطار تمنع الزوايا من الترقّق، ومسارات الأحمال المستقيمة تتيح لقوى التكديس أن تسير عبر الجدار بدل أن تحنيه، وأشكال القاعدة والكتف تتحكم في المواضع التي تفرش فيها العملية المادة. أما الترقيق المنتظم فهو الأسلوب الوحيد الذي يفشل على نحو مضمون.
هل يتطلّب خفض الوزن قالباً جديداً؟
غالباً، نعم. فإعادة التصميم الحقيقية تغيّر أسطح التجويف وأنصاف أقطار الزوايا وهندسة القاعدة وخط الالتحام، ولذلك تكون في العادة قالباً جديداً لا تعديلاً على القديم. وهذا ما يجعل خفض الوزن اللحظة المناسبة لإصلاح راحة الاستخدام وقابلية التكديس وتماسك العائلة في القالب نفسه — وما يجعل إثبات التصميم في المحاكاة أولاً أمراً جوهرياً: القالب الجديد يجب ألا يكون مقامرة.
من الهدف إلى الفولاذ
عبوتكم الحالية ووزنها يكفيان لبدء الحديث.
المتقدمة لتقنيات القوالب بيت تصميم منتجات وصانع قوالب دقيقة في عمّان بالأردن، تخدم الأردن والسعودية والخليج ومنطقة الشرق الأوسط وشمال أفريقيا الأوسع — الفريق نفسه الذي يرسم الشكل الهندسي يبني القالب الذي ينتجه. خدماتنا في تصميم المنتجات تأخذ العبوة من الموجز التصميمي إلى نموذج أولي مُتحقَّق من أدائه، وتصنيع القوالب لدينا يحوّل النتيجة إلى فولاذ.


