تصنيع القوالب: كيف تتحوّل كتلة الفولاذ إلى قالب مُجرَّب
لا يكتمل القالب حين ينتهي التشغيل الآلي — بل حين يُنتج قطعاً سليمة. التسلسل الكامل من الهندسة والمحاكاة إلى التشغيل والتلميع والتجميع والتجربة الأولى، ولماذا يهمّ ترتيب هذه المراحل.
يبدو القالب المكتمل وكأنه كان محتوماً: كتلة فولاذ في داخلها تجويف، وكأن الشكل كان فيها منذ البداية. لا شيء فيه محتوم. تصنيع القوالب جدالٌ طويل بين رسمٍ هندسي وكتلة فولاذ، يُحسَم على مراحل — بعضها في البرمجيات، وبعضها على مركز التشغيل الآلي، وبعضها باليد بحجر تلميع وأزرق التعليم. وترتيب هذه المراحل هو ما يقرّر إن كان القالب سيعمل بهدوء عقداً كاملاً أم سيقاوم مشغّليه منذ الوردية الأولى.
ما هي عملية تصنيع القوالب فعلياً
تصنيع القوالب هو التسلسل الذي يحوّل التصميم إلى أداة إنتاج: الهندسة والمحاكاة، فالتشغيل الآلي CNC، فإنهاء الأسطح، فالمواءمة والتجميع، ثم تجربة أولى على ماكينة تشكيل. لا يكتمل القالب حين ينتهي التشغيل الآلي؛ بل يكتمل حين يُنتج قطعاً سليمة تطابق قياسات الرسم. وفي المتقدمة لتقنيات القوالب في عمّان، يجري هذا التسلسل كله تحت سقف واحد.
كل مرحلة وُجدت لتلتقط صنفاً محدداً من الأخطاء ما دام إصلاحه رخيصاً. تجاوَز مرحلةً منها ولن يختفي الخطأ؛ بل سينتظر موضعاً أغلى ليظهر فيه.
الهندسة أولاً: القالب يُصمَّم على مقاس الماكينة
لا يبدأ أي مصنّع قوالب جادّ بالفولاذ. العمل الأول يجري على مقاس ماكينة العميل، لأن القالب لا يُبنى لقطعة — بل لقطعة على مكبس بعينه. أبعاد ألواح المكبس وتباعد أعمدة الشدّ يحسمان قاعدة القالب. ومعايير العنق تحدّد حشوات الفوهة. وإمداد المصنع بالماء المبرَّد يقرّر مدى طموح توزيع دوائر التبريد. أما القالب الذي يتجاهل ماكينته فتُعاد هندسته لاحقاً في مصنع العميل، وعلى حساب وقت توقف خطوطه.
ثم تأتي المحاكاة. الجريان والتبريد وسماكة الجدار وتحمّل الحمل العلوي وسلوك السقوط، كلها تُثبَت في البرمجيات قبل قطع الفولاذ. إنها أرخص نافذة تصحيح سيعرفها المشروع على الإطلاق: التعديل هنا يكلّف يوماً من الهندسة؛ أما في الفولاذ فإعادة قطع. تختلف التفاصيل بين عائلات القوالب الثلاث — النفخ بالبثق، والحقن، والنفخ بالشدّ — لكن المنطق واحد. ولا تُطلب أي مواد قبل اعتماد المحاكاة وتوقيع العميل معاً.
التشغيل الآلي: التخشين مسألة سرعة، والإنهاء مسألة صدق
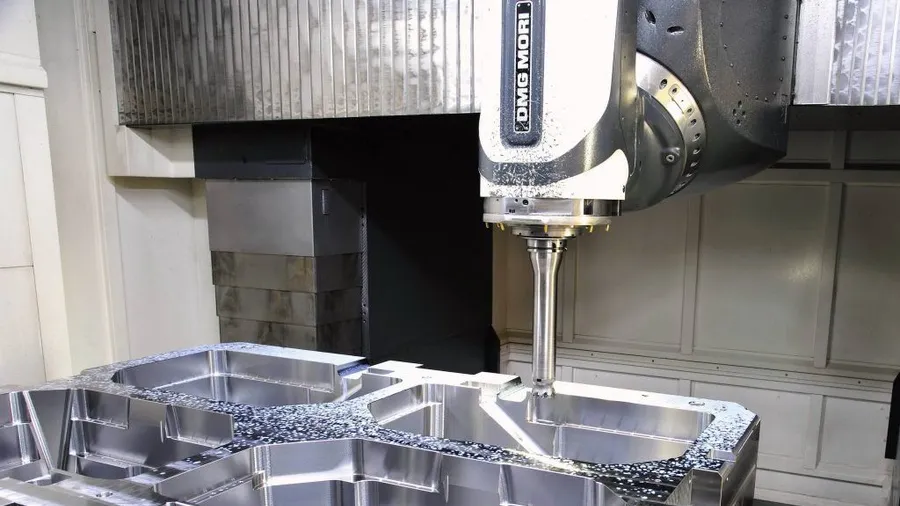
تشغيل القالب على ماكينات CNC عملان يُنجَزان على كتلة واحدة. التخشين يزيل معظم المادة ويُحكَم عليه بمدى سرعة اقترابه من الشكل. أما الإنهاء فيُحكَم عليه بدقة توقفه: أسطح التجويف تُقطَع إلى هندستها النهائية، وغالباً على مراكز متعددة المحاور، لأن التجاويف العميقة ومناطق القَرْص تحتاج إلى توجيه أداة القطع بزوايا لا تبلغها ماكينة ثلاثية المحاور. وحيث لا يتسع المكان لأي أداة قطع — الزوايا الداخلية الحادة، والأضلاع العميقة، والحروف الدقيقة — تُشغَّل أقطاب كهربائية ويُحفَر الشكل بالتفريغ الكهربائي EDM.
والسماحات الأهم ليست الأكثر بريقاً. خط الفصل — الوجه الذي يلتقي عنده نصفا القالب — يُشغَّل بسماحات تقرّر ما إذا كان القالب المغلق سيُحكِم الإغلاق. خط فصل منحرف بأجزاء من مئة من المليمتر يسرّب زوائد في كل دورة. وسيستمر القالب في العمل — لكن كل وردية ستدفع الثمن تشذيباً.
التلميع: لماذا صمد الإنهاء اليدوي في عصر التشغيل الآلي
السطح المُشغَّل آلياً، مهما بلغت نعومته، يحمل آثار أدوات القطع، وما يزيلها ما يزال في معظمه بشرياً: أحجار وأوراق صنفرة وعجائن ألماسية تُستعمل بالتتابع على أيدي أشخاص يشعرون بخدشٍ تخطئه أجهزة القياس. وتُطابَق درجة إنهاء السطح مع القطعة، لأن التلميع كلفة ينبغي أن تُنفَق حيث تعود بمردود. القنينة التي يجب أن تلمع على الرف تستحق تجويفاً يقارب صقله المرآة. أما الوصلة الصناعية التي لا ينظر إليها أحد فلا.
ولخط الفصل طقسه الخاص: يُطلى بأزرق التعليم، ويُغلَق، ويُفتَح، ويُصحَّح، ثم يُغلَق من جديد حتى يستوي التلامس على الوجه كله. ذلك الصبر هو الصورة التي يبدو عليها خطُّ التحامٍ نظيف في المنتج، قبل خطوة واحدة في مجرى الإنتاج.
المواءمة والتجميع: يُغلَق باليد قبل أن يرى مكبساً
التجميع هو المرحلة التي يتحوّل فيها القالب إلى آلية متكاملة لا مجموعة قطع. دوائر التبريد تُختبَر بالضغط: التسريب على طاولة العمل يكلّف ساعة؛ وفي الإنتاج يكلّف خطاً متوقفاً وتجويفاً يتآكل. ويُضبَط نظام القذف وكل عنصر متحرك حتى تنساب الحركة باليد بسلاسة — فالحركة التي تحتاج قوةً على الطاولة ستطلب عنفاً على الماكينة. وأخيراً يُعلَّم القالب بالأزرق ويُغلَق باليد. فإن عجز فنيّان عن إغلاقه بنظافة على طاولة، فسيُغلقه المكبس على أي حال — وسيطبع عدم التطابق في الفولاذ.
التجربة الأولى: القالب يثبت نفسه
تجربة القالب هي يوم عمله الأول. يُركَّب، وتُرفَع حرارته إلى درجة التشغيل، ويُشغَّل حتى تظهر نافذة تشغيل مستقرة — أي مدى الإعدادات الذي تستمر ضمنه القطع السليمة في الخروج. ثم تُقاس القطع المأخوذة من التجربة على الرسم لا على الحماسة: السعة، والوزن، وتوزيع سماكة الجدار، وأبعاد العنق، والتوافق مع الغطاء. وكل ما خرج عن السماحات يُصحَّح، ثم تُعاد التجربة.
والقالب الجاد لا يُشحَن وحده أبداً. يُشحَن ومعه عيّناته وورقة إعداداته، ليبدأ أول تشغيل عند العميل من نافذة مُجرَّبة لا من تخمين.
ما الذي يفصل مصنّع القوالب عن ورشة تشغيل آلي
طاقة التشغيل الآلي يمكن شراؤها. أما ثلاثة أشياء أخرى فلا بد من بنائها:
- ثقافة القياس: كل مرحلة تُراجَع على أرقام — أهداف المحاكاة، وسماحات التشغيل، وأبعاد القطع المُجرَّبة — لا على عين من أنهى العمل أخيراً.
- دورات التصحيح تحت سقف واحد: حين تكشف التجربة عن تصحيح مطلوب، تكون المسافة بين ماكينة التجربة ومركز التشغيل ممراً داخلياً لا مقاولة من الباطن. وكل دورة تصحيح تبقى في الداخل توفّر أياماً من الجدول، والانتظار هو معظم ما يكلّفه القالب فعلاً.
- الحياة بعد التسليم: القوالب تتآكل والمنتجات تتغيّر. سيحتاج القالب خلال عمره التشغيلي إلى تجديد، أو تعديل تجويف، أو قطع غيار، والمصنّع الذي بناه يستطيع خدمته بطريقة لا يستطيعها مورّد تشغيل آلي.
من عمّان، يصل القالب المكتمل إلى السعودية براً في أيام، ويستطيع مهندس أن يقف عند خط عميل في أي مكان في الخليج دون عبور قارات. والقرب يهمّ أكثر ما يهمّ في هذه اللحظات — التجارب، والتصحيحات، وأولى دفعات الإنتاج — حين يكون خط التشكيل منتظراً والساعة لا تجامل.
تصنيع القوالب: أسئلة وأجوبة
ما هي خطوات عملية تصنيع القوالب؟
التصميم والهندسة على مقاس ماكينة العميل، ثم اعتماد المحاكاة، ثم التشغيل الآلي CNC — تخشيناً وإنهاءً وتفريغاً كهربائياً EDM حيث لا تصل أدوات القطع — ثم التلميع، والتجميع مع اختبار التبريد بالضغط، وتجربة أولى تُقاس فيها القطع الناتجة على الرسم. يكتمل القالب حين يُنتج قطعاً سليمة، لا حين ينتهي التشغيل الآلي.
لماذا ما تزال القوالب تُلمَّع يدوياً؟
لأن أي سطح مُشغَّل آلياً يحمل آثار أدوات القطع، ولأن درجة الإنهاء المطلوبة تختلف باختلاف القطعة. التلميع اليدوي يطابق درجة السطح مع المنتج — ما يقارب المرآة لقنينة تُباع بمظهرها، وإنهاء وظيفي لمكوّن لا يراه أحد — ويُمهّد خط الفصل حتى يُحكِم النصفان الإغلاق بالتساوي. الماكينات تقطع الهندسة؛ والأيدي تُنهي الأسطح.
ما هي تجربة القالب ولماذا تهم؟
تجربة القالب هي أول تشغيل مضبوط لقالب جديد على ماكينة إنتاج. تجد نافذة تشغيل مستقرة وتقيس القطع الناتجة على الرسم: السعة، والوزن، وسماكة الجدار، وأبعاد العنق. وهي ما يحوّل القالب من جسم مُشغَّل آلياً إلى أداة مُجرَّبة — فيتسلّم العميل عينات وإعدادات، لا وعوداً.
كيف تجري صيانة القالب بعد التسليم؟
في الحالة المثلى، على يد المصنّع الذي بناه. التجديد يعيد خطوط الفصل والتهوية والتبريد إلى حالها مع تقادم القالب؛ والتعديل يكيّف القالب حين يتغيّر المنتج — معيار عنق جديد، أو خفض وزن، أو نقش جديد؛ وقطع الغيار للمكوّنات المعرّضة للتآكل تمنع الأعطال الصغيرة من التحوّل إلى توقفات. القالب أصل عامل له عمر خدمة، لا صفقة شراء لمرة واحدة.
من الفولاذ إلى قالب مُجرَّب
إن كنت تختار من يبني قالبك المقبل، فهذه قائمة تحقق منصفة.
المتقدمة لتقنيات القوالب مصنّع قوالب في عمّان، الأردن، يبني ويجرّب قوالب النفخ بالبثق، وقوالب الحقن، وقوالب النفخ بالشدّ، وقوالب PET تحت سقف واحد لعملاء في الأردن والسعودية والخليج وعموم الشرق الأوسط وشمال أفريقيا — ولا يُشحَن أي قالب قبل أن يُنتج قطعاً سليمة.


